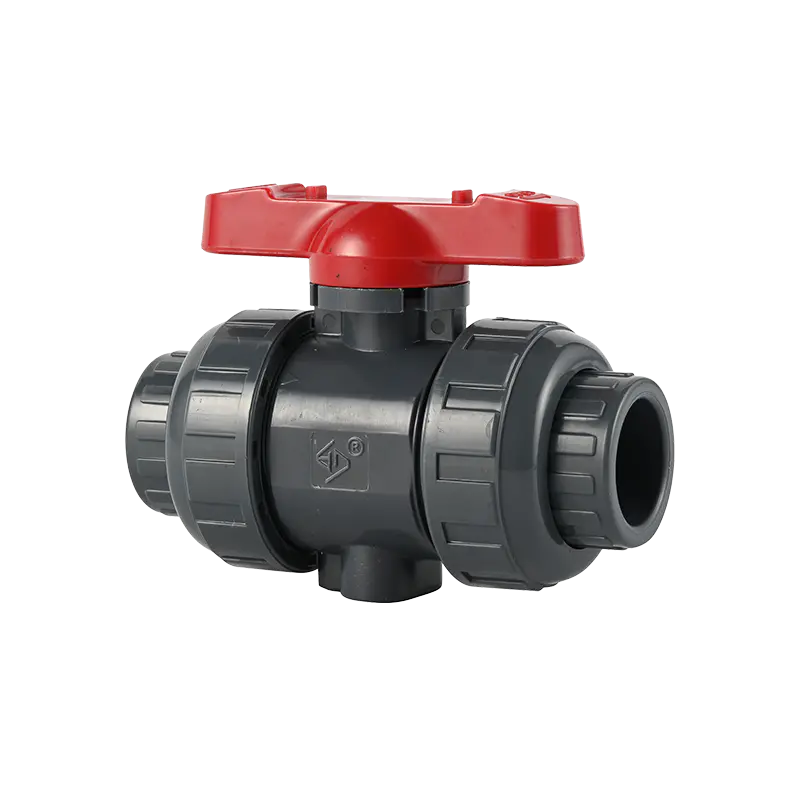
দুটি PVC বল ভালভ একই গুদাম ছেড়ে যেতে পারে, একই DN50 মার্কিং বহন করতে পারে, একই 16 বার ফিগার হ্যান্ডেলে মুদ্রিত হতে পারে এবং এখনও দুটি সম্পূর্ণ ভিন্ন পণ্যের মতো আচরণ করতে পারে। তাদের মধ্যে একটি দশ বছরের কস্টিক ডোজিংয়ের মাধ্যমে বুদ্বুদ-আঁট করে রাখে। অন্যটি দ্বিতীয় বছরে কান্ডে কাঁদতে শুরু করে এবং চার বছর নাগাদ শক্ত হয়ে যায়। আপনি কোনটি কিনেছেন তা বাইরের কিছুই আপনাকে বলে না।
এই একক ব্যবধানটিই প্রশ্নটির পিছনে বসে আছে, "সমস্ত পিভিসি বল ভালভ কি একই মানের?" সৎ উত্তর হল না, এবং কারণগুলি রহস্যময় নয়। তারা রজন, ছাঁচ, আসন যৌগ, স্টেম সীল, প্রাচীরের পুরুত্ব এবং শক্ত কাগজে যাওয়ার আগে ভালভটি আসলেই চাপ-পরীক্ষা করে কিনা তা থাকে। একটি পণ্য ভালভ এবং একটি শিল্পের মধ্যে কী পরিবর্তন হয়, আপনি কেনার আগে কীভাবে সেগুলিকে আলাদা করে বলবেন এবং একটি সস্তা ভালভের আসল দাম কোথায় শেষ হবে সে সম্পর্কে নীচে একটি প্রস্তুতকারকের দৃষ্টিভঙ্গি রয়েছে৷
রজন গ্রেড প্রথম এবং বৃহত্তম গুণমান পরিবর্তনশীল
PVC বল ভালভগুলি থার্মোপ্লাস্টিকের একটি ছোট পরিবার থেকে তৈরি করা হয়: UPVC, CPVC, PPH, PVDF এবং FRPP। এই নামের প্রতিটির ভিতরে, রজন নিজেই বেশিরভাগ ক্রেতাদের প্রত্যাশার চেয়ে অনেক বেশি পরিবর্তিত হয়। একটি রূপান্তরকারী একটি নথিভুক্ত কে-মান এবং একটি ব্যাচ শংসাপত্র সহ ভার্জিন যৌগ ক্রয় করতে পারে, অথবা এটি মূল্যের একটি ভগ্নাংশের জন্য একটি পুনঃপ্রক্রিয়াকরণ প্ল্যান্ট থেকে রিগ্রিন্ড ক্রয় করতে পারে। উভয় উপকরণ একটি ভালভের মধ্যে ছাঁচে যায় যা একটি তাকটিতে সঠিক দেখায়।
পার্থক্য পরে দেখা যায়। Regrind ইতিমধ্যে অন্তত একটি তাপ ইতিহাস মাধ্যমে হয়েছে. পলিমার চেইন ছোট হয়ে গেছে, স্টেবিলাইজার এবং লুব্রিকেন্ট প্যাকেজ অপ্রত্যাশিত, এবং রেগ্রিন্ড স্ট্রীম খুব কমই গ্রেড অনুসারে পরিষ্কারভাবে সাজানো হয়। একই নামমাত্র ধরনের ভার্জিন রেজিনের তুলনায় প্রভাব শক্তি 30 থেকে 50 শতাংশ কমে যেতে পারে। একটি রিগ্রিন্ড ভালভ ঘরের তাপমাত্রায় একটি কারখানা পরীক্ষা পাস করে। এটি পাম্প সাইক্লিং এবং জল হাতুড়ি পাঁচ বছর বেঁচে নেই.
রাসায়নিক প্রতিরোধের জন্য ভার্জিন যৌগও গুরুত্বপূর্ণ। পূর্ববর্তী পণ্য যাই হোক না কেন রেগ্রিন্ড প্রায়শই অবশিষ্টাংশ দ্বারা দূষিত হয়: একটি পাইপ এক্সট্রুশন লাইন, একটি তারের জ্যাকেট, একটি পুনর্ব্যবহৃত ফিটিং। এই অবশিষ্টাংশগুলি দুর্বল সাইট তৈরি করে যেখানে আক্রমণাত্মক মিডিয়া প্রাচীর আক্রমণ করে। বিশুদ্ধ পানির ডিউটির জন্য এটি খুব কমই দেখা যায়। সোডিয়াম হাইপোক্লোরাইট, সালফিউরিক অ্যাসিড বা ফেরিক ক্লোরাইডের জন্য, ভালভ কতক্ষণ স্থায়ী হয় তা নির্ধারণ করে।
ব্যবহারিক চেক: রজন ব্যাচ শংসাপত্র এবং ইনকামিং পরিদর্শন রেকর্ডের জন্য জিজ্ঞাসা করুন। কুমারী যৌগ ক্রয় প্রস্তুতকারকের উভয়ই থাকবে। রিগ্রিন্ড চালানো একজন প্রস্তুতকারকের সাধারণত ক্রয় অর্ডার থাকবে এবং অন্য অনেক কিছু নয়।
ছাঁচনির্মাণ সহনশীলতা, দেয়ালের বেধ এবং বলের জ্যামিতি
একটি পিভিসি বল ভালভ শরীর প্লাস্টিকের একটি কঠিন পিণ্ড নয়। এটি একটি গণনাকৃত প্রাচীরের পুরুত্ব সহ একটি চাপবাহী জাহাজ, ওয়েল্ড লাইনটিকে সর্বোচ্চ স্ট্রেস জোন থেকে দূরে সরানোর জন্য ডিজাইন করা একটি গেটের অবস্থান এবং একটি শীতল চক্র যা নির্ধারণ করে যে অংশটি সমানভাবে সঙ্কুচিত হবে নাকি পাল্টে যাবে। রজন বাঁচাতে 12 শতাংশ প্রাচীরের বেধ কাটুন এবং ভালভ এখনও ঘরের তাপমাত্রায় 1.5x শেল পরীক্ষা পাস করে। এটি একই চাপে 55 ডিগ্রি সেলসিয়াসে ব্যর্থ হয়।
প্রাচীরের বেধ হল যাচাই করার জন্য সবচেয়ে সহজ স্পেসিফিকেশন এবং একটি ক্রয় অর্ডার থেকে প্রায়শই বাকী থাকে। বডি ওয়ালে এবং শেষ সংযোগে একটি ক্যালিপার আপনাকে এক মিনিটের মধ্যে বলে যে আপনি যে পণ্যটি কিনেছেন বলে আপনি বিশ্বাস করেন তা পেয়েছেন কিনা।
বল একটি নির্ভুল অংশ, এবং এটি যেখানে সস্তা ভালভ শান্তভাবে তাদের কর্মক্ষমতা হারান. একটি ভাল শিল্প ভালভের বলের গোলাকারতা সিলিং ব্যান্ড জুড়ে মোটামুটি 0.05 মিমি ধরে রাখা হয়। সিলিং এলাকায় পৃষ্ঠের রুক্ষতা সাধারণত Ra 0.8 মাইক্রোমিটার বা সূক্ষ্মভাবে নির্দিষ্ট করা হয়। 0.2 মিমি বৃত্তাকার বল সহ একটি ভালভ নতুন হলে এখনও সিল করে, কারণ আসনটি মানিয়ে নেওয়ার জন্য যথেষ্ট নরম। কয়েক হাজার চক্রের পরে আসনটি একটি স্থায়ী সেট নেয় এবং ভালভটি ফোঁটা শুরু করে।
স্টেম রানআউট এবং অপারেটিং টর্ক একই কথোপকথনের অন্তর্গত। একটি কান্ড যা কেন্দ্রীভূত নয় তা প্রতিবার হ্যান্ডেলটি বাঁকানোর সময় ও-রিংগুলিতে অসম লোড রাখে। এই কারণেই একটি ভালভ বাক্সের বাইরে শক্ত হয়ে যায় এবং খারাপ হয়ে যায়, যখন একই আকারের আরেকটি ভালভ পাঁচ বছর পরিষেবার পরেও দুই আঙুল দিয়ে ঘুরিয়ে দেয়।
রজন
একটি ব্যাচ সার্টিফিকেট বনাম unsorted regrind সঙ্গে ভার্জিন যৌগ. এই একক সিদ্ধান্ত প্রভাব শক্তি এবং রাসায়নিক প্রতিরোধের সিলিং সেট করে।
জ্যামিতি
দেয়ালের বেধ, ওয়েল্ড লাইন বসানো, বলের গোলাকারতা এবং স্টেমের ঘনত্ব। এগুলোর কোনোটিই দৃশ্যমান নয়, সবগুলোই পরিমাপযোগ্য।
সিলিং
PTFE বা TPE আসন, যমজ বা একক স্টেম ও-রিং, স্টেমের নীচে ভারবহন সমর্থন। এখানেই ফাঁস শুরু হয়।
টেস্টিং
নমুনা পরিদর্শন বনাম 100 শতাংশ শেল এবং আসন পরীক্ষা। পরীক্ষার রেকর্ডই একমাত্র প্রমাণ যে ভালভটি আসলে পরীক্ষা করা হয়েছিল।
সিট কম্পাউন্ড এবং স্টেম সিলিং ঠিক করে যে ভালভটি সত্যিই বন্ধ হয়ে যায় কিনা
আসনটি এমন একটি অংশ যা আসলে প্রবাহ বন্ধ করে দেয় এবং এটি এমন অংশ যা খরচ কমানোর সিদ্ধান্তের জন্য সবচেয়ে বেশি উন্মুক্ত হয়। একটি PTFE সিটের দাম একটি সাধারণ-উদ্দেশ্য TPE সীটের চেয়ে কয়েকগুণ বেশি। একটি অংশ ট্রেতে, উভয় একটি সাদা রিং মত দেখায়.
PTFE রাসায়নিক পরিষেবার জন্য ডিফল্ট পছন্দ কারণ এটি প্রায় সবকিছুকে প্রতিরোধ করে এবং এর ঘর্ষণ সহগ কম থাকে, যা অপারেটিং টর্ককে কম রাখে। এটি আরও কঠিন, তাই এটিকে সঠিকভাবে সিল করার জন্য একটি ভাল-সমাপ্ত বল প্রয়োজন। একটি নরম TPE সীট একটি রুক্ষ বলের বিরুদ্ধে সীলমোহর করবে, যে কারণে কিছু কম খরচের ভালভ প্রথমে সূক্ষ্ম কাজ করে বলে মনে হয়। TPE এছাড়াও দ্রাবক এবং তেলের সংস্পর্শে ফুলে যায় এবং একটি ফোলা আসন বলটিকে তার কেন্দ্ররেখা থেকে ঠেলে দেয়, যা টর্ক বৃদ্ধি করে এবং পরিধানকে ত্বরান্বিত করে।
স্টেম সিলিং একটি পৃথক নকশা সিদ্ধান্ত। একটি প্লেইন খাঁজে একটি একক ও-রিং সর্বনিম্ন। শিল্প ভালভ সাধারণত ব্যাকআপ সহ একটি টুইন ও-রিং বিন্যাস ব্যবহার করে, কখনও কখনও নীচের ট্রুনিয়ন বা সেকেন্ডারি বিয়ারিং সারফেস সহ, যাতে স্টেমটি একের পরিবর্তে দুটি জায়গায় সমর্থিত হয়। এই বিশদটি একটি বিভাগযুক্ত অঙ্কনে দৃশ্যমান, এবং যখন একটি ভালভ একটি মূল্য বিন্দুতে আঘাত করার জন্য বিপরীত-ইঞ্জিনিয়ার করা হয় তখন এটি অদৃশ্য হয়ে যাওয়া প্রথম জিনিসগুলির মধ্যে একটি।
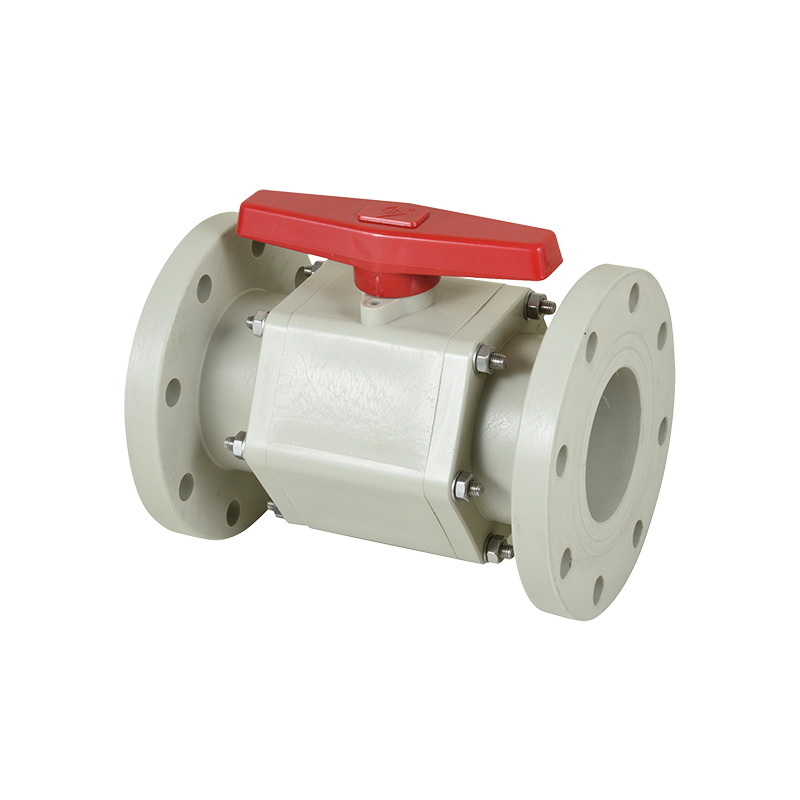
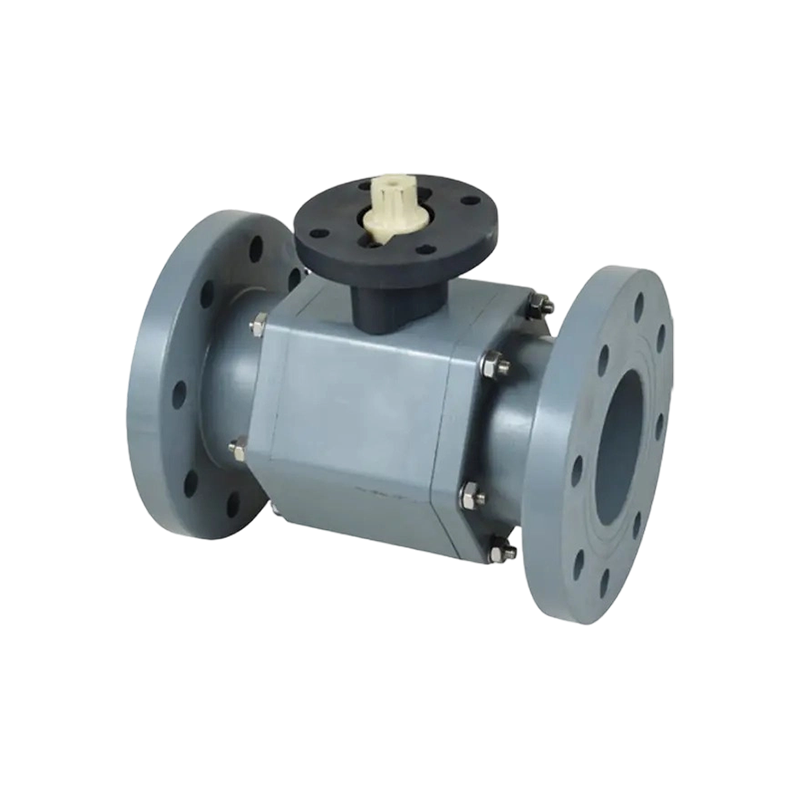
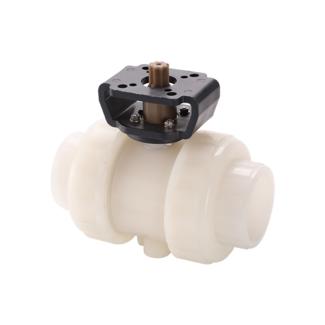
শরীরের গঠনও গুরুত্বপূর্ণ। একটি ওয়ান-পিস ভালভের লিক করার জন্য কোনও বডি জয়েন্ট নেই, এই কারণেই 1990-এর দশকের গোড়ার দিকে এটি চালু হওয়ার পর এক-পিস ফ্ল্যাঞ্জযুক্ত নকশা রাসায়নিক শুল্কের জন্য আদর্শ হয়ে ওঠে। একটি থ্রি-পিস ভালভ পাইপ না কাটা জায়গায় সার্ভিসিং করা যেতে পারে, যা স্কিড এবং ম্যানিফোল্ডের ক্ষেত্রে গুরুত্বপূর্ণ যেখানে লাইনটি ভেঙে ফেলা ব্যয়বহুল। উভয়ই বৈধ ইঞ্জিনিয়ারিং পছন্দ। যেটি বৈধ নয় তা হল একটি দ্রাবক-ঢালাইযুক্ত জয়েন্ট সহ একটি দুই-টুকরা বডি যা এক-পিস ছাঁচনির্মাণের সমতুল্য হিসাবে উপস্থাপিত হয়।
আপনি একটি নমুনা অনুমোদন করার আগে পাশাপাশি তুলনা করার স্পেসিফিকেশন
যখন দুটি উদ্ধৃতি একই নামমাত্র অংশ সংখ্যায় 40 শতাংশ দ্বারা পৃথক হয়, তখন ব্যবধানটি যন্ত্রের শ্রমে প্রায় কখনই হয় না। এটা এই পরামিতি মধ্যে আছে. টেবিলটি প্রিন্ট করুন, সরবরাহকারীর কাছে হস্তান্তর করুন এবং তাদের সমর্থনকারী রেকর্ডের সাথে প্রকৃত মান পূরণ করতে বলুন।
সারণি 1. প্যারামিটার যা একটি পণ্য পিভিসি বল ভালভকে একটি শিল্প-গ্রেড ভালভ থেকে পৃথক করে। দেখানো মানগুলি সাধারণ ব্যাপ্তি; সরবরাহকারীর অঙ্কন এবং পরীক্ষার রেকর্ডের বিরুদ্ধে নিশ্চিত করুন।
প্যারামিটার
ইকোনমি ভালভ
শিল্প-গ্রেড ভালভ
কেন এটা গুরুত্বপূর্ণ
রজন source
মিশ্র রিগ্রিন্ড, ব্যাচ রেকর্ড নেই
K-মান এবং ব্যাচ শংসাপত্র সহ ভার্জিন যৌগ
প্রভাব শক্তি এবং পুনরাবৃত্তিযোগ্য রাসায়নিক প্রতিরোধের
শরীরের প্রাচীর বেধ
10 থেকে 15 শতাংশ নিচে অঙ্কন
অঙ্কন অনুযায়ী, ইনকামিং পরিদর্শন দ্বারা যাচাই
বিস্ফোরিত চাপ এবং দীর্ঘমেয়াদী ক্রীপ প্রতিরোধ
বলের গোলাকারতা
বৃত্তাকার বাইরে 0.15 থেকে 0.25 মিমি
সিলিং ব্যান্ড জুড়ে 0.05 মিমি বা আরও ভাল
হাজার হাজার চক্র ধরে আসন যোগাযোগ এবং লিক-মুক্ত শাটঅফ
বল পৃষ্ঠ ফিনিস
Ra 1.6 থেকে 3.2 মাইক্রোমিটার
Ra 0.8 মাইক্রোমিটার বা সূক্ষ্ম
আসন পরিধান হার এবং অপারেটিং টর্ক
আসন উপাদান
TPE, গ্রেড যাচাই করা হয়নি
PTFE, ঘনত্ব এবং মাত্রা চেক করা হয়েছে
ফোলা, রাসায়নিক আক্রমণ এবং সিলিং ধারাবাহিকতা
স্টেম সীল
একক ও-রিং, প্লেইন খাঁজ
ব্যাকআপ সহ টুইন ও-রিং, নীচের ভারবহন সমর্থন
স্টেম উইপিং এবং সাইড লোড রেজিস্ট্যান্স
চাপ পরীক্ষা
1.0x রেটেড চাপে AQL স্যাম্পলিং
100 শতাংশ শেল এবং 1.5x এবং 1.1x এ আসন পরীক্ষা
ক্ষেত্রের ব্যর্থতার হার এবং ওয়ারেন্টি এক্সপোজার
ট্রেসেবিলিটি
কোনোটিই নয়
গহ্বর নম্বর, ব্যাচ কোড, পরীক্ষার রেকর্ড
একটি দাবি তদন্ত এবং সমাধান করার ক্ষমতা
একজন সরবরাহকারী যে ডান হাতের কলামের জন্য মান তৈরি করতে পারে না সে অগত্যা মিথ্যা বলছে না। তারা হয়তো জানে না, কারণ তারা ঢালাইয়ের পরিবর্তে একটি ট্রেডিং মধ্যস্থতাকারীর কাছ থেকে সমাপ্ত ভালভ কিনে নেয়। যে নিজেই দরকারী তথ্য.
চাপের রেটিং তাপমাত্রার সাথে পড়ে, এবং বেশিরভাগ ক্রেতারা কখনই সংশোধন প্রয়োগ করেন না
একটি ভালভ স্ট্যাম্পযুক্ত 16 বারকে 20 ডিগ্রি সেলসিয়াসে 16 বার রেট দেওয়া হয়েছে, একটি স্থির অবস্থায় জল সহ। এই সংখ্যাটি 60 ডিগ্রিতে বৈধ নয়। থার্মোপ্লাস্টিক চাপের রেটিং একটি ডিরেটিং বক্ররেখা অনুসরণ করে এবং বক্ররেখা খাড়া। UPVC-এর জন্য, 60 ডিগ্রি সেলসিয়াসে ব্যবহারযোগ্য কাজের চাপ 20-ডিগ্রি চিত্রের প্রায় 35 থেকে 40 শতাংশ। CPVC ব্যবহারযোগ্য পরিসরকে উপরের দিকে প্রসারিত করে, কিন্তু বক্ররেখার একই আকৃতি প্রযোজ্য।
ব্যবহারিক পরিণতি সহজ। যদি একটি লাইন 55 ডিগ্রি সেলসিয়াসে চলে এবং সিস্টেমটি 10 বারে সেট করা একটি রিলিফ ভালভ দ্বারা সুরক্ষিত থাকে তবে একটি আদর্শ 16 বারের UPVC ভালভ পর্যাপ্ত নয়৷ সঠিক নির্বাচন হয় একটি উচ্চ রেট বডি বা একটি ভিন্ন উপাদান. থার্মোপ্লাস্টিক পাইপিংয়ের সবচেয়ে সাধারণ স্পেসিফিকেশন ত্রুটিগুলির মধ্যে একটি শুধুমাত্র 20-ডিগ্রি চিত্রে নির্বাচন করা।
একটি দ্বিতীয় প্রভাব আছে যা উপেক্ষা করা সহজ। বারবার থার্মাল সাইকেল চালানোর ফলে সিট প্রিলোড কমে যায়। পরিবেষ্টিত তাপমাত্রায় প্রথম দিনে নিখুঁতভাবে সিল করা একটি ভালভ দুইশত গরম এবং শীতল চক্রের পরে অল্প পরিমাণ মিডিয়া পাস করতে শুরু করতে পারে, যদিও কিছুই দৃশ্যত ব্যর্থ হয়নি। ইন্ডাস্ট্রিয়াল ভালভ ডিজাইনগুলি একটি স্প্রিং-এনার্জিত সিট বা একটি গভীর সিট পকেট ব্যবহার করে ক্ষতিপূরণ দেয় যা উপাদানটি শিথিল হওয়ার সাথে সাথে যোগাযোগের চাপ বজায় রাখে।
রাসায়নিক সামঞ্জস্য একটি বক্ররেখা, হ্যাঁ-বা-না উত্তর নয়
রেজিস্ট্যান্স চার্ট যা একটি উপাদানকে রাসায়নিকের জন্য "প্রতিরোধী" হিসাবে তালিকাভুক্ত করে একটি সূচনা বিন্দু, স্পেসিফিকেশন নয়। প্রকৃত কর্মক্ষমতা ঘনত্ব, তাপমাত্রা এবং এক্সপোজার সময়ের উপর নির্ভর করে। UPVC পরিবেষ্টিত তাপমাত্রায় পাতলা সালফিউরিক অ্যাসিড আরামদায়কভাবে পরিচালনা করে। তাপমাত্রা 60 ডিগ্রি সেলসিয়াসে বাড়ান এবং একই উপাদান নরম হতে শুরু করে এবং চাপের ক্ষমতা হারায়। সোডিয়াম হাইপোক্লোরাইট হল এমন একটি মাধ্যমের একটি ভাল উদাহরণ যা 12 শতাংশের বেশি ঘনত্বে কিছু গ্রেডকে আক্রমণ করে এবং সেই থ্রেশহোল্ডের নীচে অস্পর্শ রেখে যায়।
থার্মোপ্লাস্টিক ভালভে দুটি ব্যর্থতার মোড সবচেয়ে গুরুত্বপূর্ণ। প্রথমটি হল পলিমারের উপর রাসায়নিক আক্রমণ, যা ফোলা, বিবর্ণতা বা যান্ত্রিক শক্তি হ্রাস হিসাবে দেখায়। দ্বিতীয়টি হল পারমিয়েশন এবং এনভায়রনমেন্টাল স্ট্রেস ক্র্যাকিং, যেখানে মাধ্যমটি উপাদানের মধ্যে ছড়িয়ে পড়ে এবং অংশটি লোডের অধীনে ফাটল, প্রায়শই দেয়ালের মাঝখানে না হয়ে একটি ফিটিং বা স্ট্রেস ঘনত্বে।
একটি দায়িত্বশীল সরবরাহকারী একটি ভালভের সুপারিশ করার আগে চারটি প্রশ্ন জিজ্ঞাসা করবে: মাধ্যমটি কী, কী ঘনত্বে, কী তাপমাত্রায় এবং কী চাপে। যদি কোনও সরবরাহকারী এই প্রশ্নগুলি জিজ্ঞাসা না করে একটি ভালভ উদ্ধৃত করে, তবে তারা সমাধানের পরিবর্তে একটি অংশ নম্বর বিক্রি করছে। শিল্প থার্মোপ্লাস্টিক বল ভালভ পরিসরের মানগুলি সর্বদা একটি প্রস্তুতকারকের রাসায়নিক প্রতিরোধের ডেটার বিরুদ্ধে প্রকৃত অপারেটিং তাপমাত্রায় নিশ্চিত হওয়া উচিত, পরিবেষ্টনে নয়।
থার্মোপ্লাস্টিক ভালভ উত্পাদনের দশকগুলি আসলে আপনাকে কী শেখায়
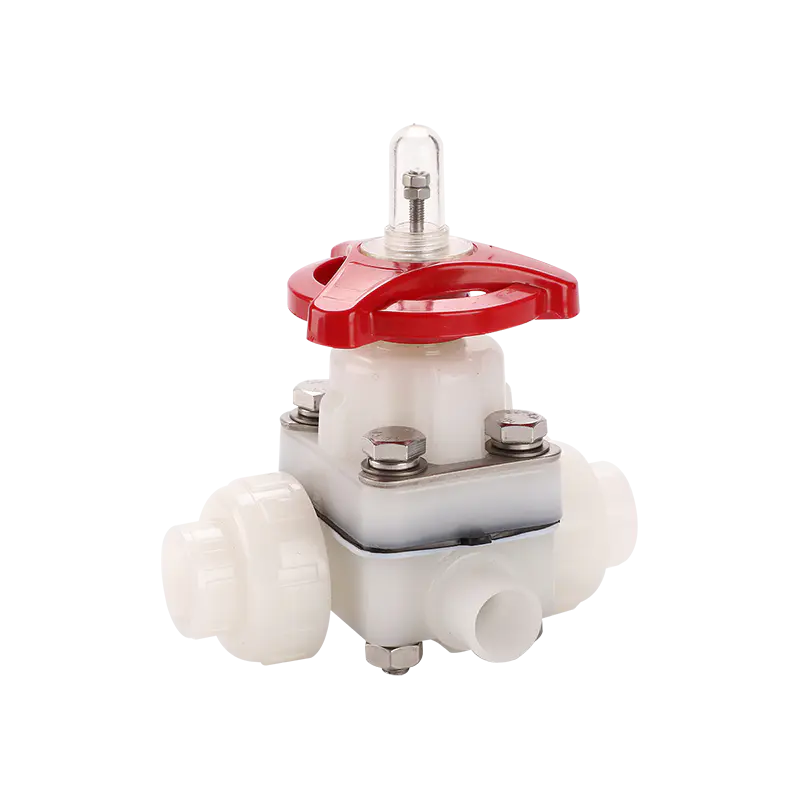
আপনি বিশ বা ত্রিশ বছর ধরে ক্ষেত্রটিতে ভালভের কাজ দেখার পরেই কিছু মানের পার্থক্য স্পষ্ট হয়ে ওঠে। Ningbo Baodi Plastic Valve Co., Ltd. এর ইতিহাস 1979-এ চিহ্নিত করে, যখন এর পূর্বসূরি উদ্ভিদ চীনে উৎপাদিত প্রথম প্লাস্টিক ডায়াফ্রাম ভালভগুলির একটি তৈরি করেছিল; এই নকশাটি 1983 সালে রাসায়নিক শিল্পের প্রাক্তন মন্ত্রকের দ্বারা সংগঠিত একটি প্রযুক্তিগত মূল্যায়ন পাস করে। 1992 সালে কোম্পানিটি এক-পিস ফ্ল্যাঞ্জড বল ভালভ তৈরি করে, একটি বডি ডিজাইন যা পরে রাসায়নিক প্রক্রিয়াকরণে সবচেয়ে বহুল ব্যবহৃত প্লাস্টিক ভালভ ফর্ম্যাটগুলির মধ্যে একটি হয়ে ওঠে কারণ এটি শরীরের জয়েন্টকে সম্পূর্ণরূপে সরিয়ে দেয়।
সেই সময়কালের পাঠগুলি এখনও একটি সুনির্মিত ভালভকে আজকের মতো দেখায়। এক-টুকরো ফ্ল্যাঞ্জযুক্ত নির্মাণ বিদ্যমান কারণ বোল্ট করা এবং দ্রাবক-ঢালাইযুক্ত বডি জয়েন্টগুলি আক্রমণাত্মক পরিষেবাতে প্রভাবশালী ফুটো পথ ছিল। টুইন স্টেম সিলিং বিদ্যমান কারণ একক ও-রিংগুলি আসনের তুলনায় স্টেমে অনেক বেশি বার ব্যর্থ হয়। প্রাচীরের বেধের মার্জিন বিদ্যমান কারণ উদ্ভিদ প্রকৌশলীরা এক দশক ধরে চলমান লাইনে ক্রীপ ব্যর্থতার রিপোর্ট করতে থাকেন।
2006 সালে কোম্পানিটি ইন্ডাস্ট্রিয়াল থার্মোপ্লাস্টিক পাইপ এবং ফিটিংসে প্রসারিত হয় এবং শিল্প-গ্রেড পাইপিং এবং ভালভগুলিতে CPVC প্রয়োগ করার জন্য প্রথম দিকের দেশীয় নির্মাতাদের একজন হয়ে ওঠে। এই সংমিশ্রণ — ভালভ, পাইপ এবং একটি উৎপাদন ব্যবস্থার ফিটিং — এটি শোনার চেয়ে বেশি গুরুত্বপূর্ণ, কারণ একটি ভালভ এন্ড সংযোগ এবং একটি পাইপ ফিটিং এর মধ্যে ইন্টারফেস হল যেখানে ফিল্ড লিকের একটি বড় অংশ উৎপন্ন হয়।
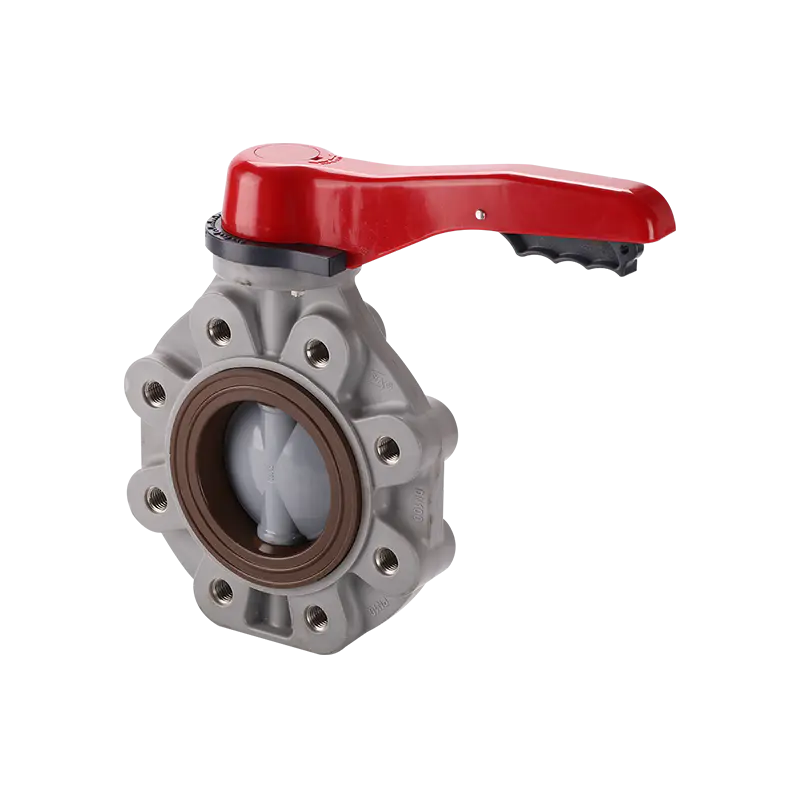
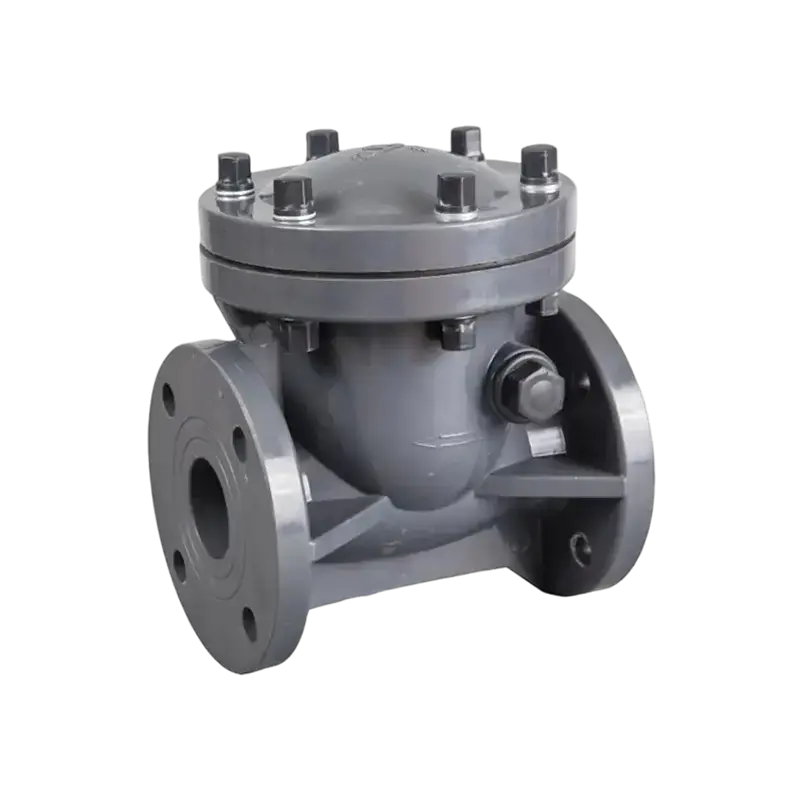
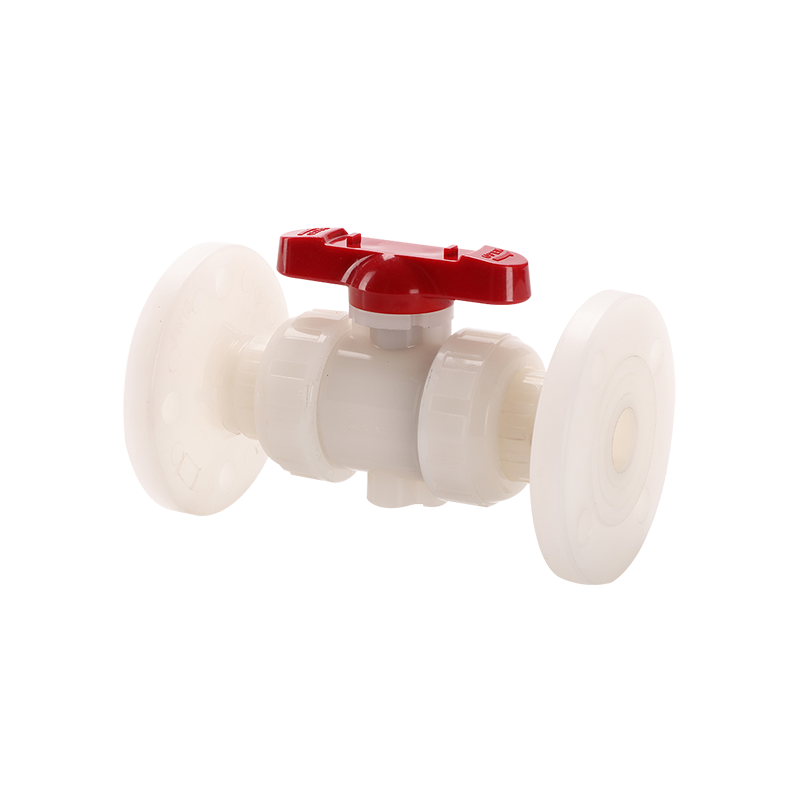
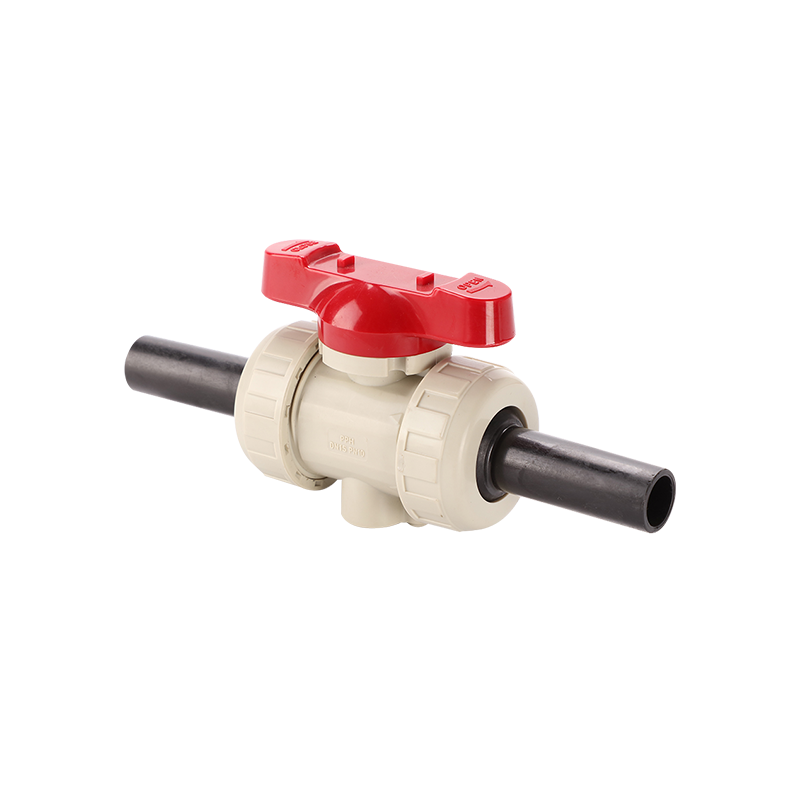
এই তিনটি শরীরের শৈলী অধিকাংশ শিল্প শুল্ক কভার. স্থায়ী রাসায়নিক লাইনের জন্য flanged বিন্যাস ডিফল্ট। সত্যিকারের ইউনিয়ন বিন্যাস পাইপ কাটা ছাড়াই ভালভটিকে সরানো এবং পরিষেবা করার অনুমতি দেয়, যা স্কিডগুলিতে রক্ষণাবেক্ষণের উইন্ডোগুলিকে ছোট করে। থ্রি-পিস বিন্যাস লাইন থেকে শরীর অপসারণ ছাড়া বল এবং পরিদর্শনের জন্য আসন প্রকাশ করে।
প্রেসার টেস্ট ডেটা ক্যাটালগ কপি থেকে শিল্প ভালভ আলাদা করে
প্রতিটি পিভিসি বল ভালভ শেল পরীক্ষা করা উচিত 1.5 গুণ রেট করা চাপ এবং সীট 1.1 গুণ রেট করা চাপে পরীক্ষা করা উচিত। প্রশ্ন হল প্রতিটি ভালভ পরীক্ষা করা হয়, নাকি প্রতিটি ব্যাচ থেকে শুধুমাত্র একটি নমুনা। নমুনা পরিদর্শন একটি বৈধ উত্পাদন কৌশল, কিন্তু এটি 100 শতাংশ পরীক্ষার মতো একই পণ্য নয় এবং মূল্যের পার্থক্য এটি প্রতিফলিত করে।
পরীক্ষার পরামিতিগুলিও গুরুত্বপূর্ণ। একটি সাধারণ শর্টকাট হল হোল্ডের সময়কে নির্দিষ্ট সময়কাল থেকে কয়েক সেকেন্ডে সংক্ষিপ্ত করা, যা একটি প্রান্তিক ফুটো সহ একটি ভালভকে পাস করতে দেয়। আরেকটি হল জলের পরিবর্তে বায়ু দিয়ে পরীক্ষা করা, কারণ নিম্নচাপে বায়ুর ফুটো সনাক্ত করা কঠিন এবং খারিজ করা সহজ। আপনি শংসাপত্রের অর্থ কী বলে মনে করেন তা ধরে নেওয়ার আগে পরীক্ষার রেকর্ড বিন্যাস এবং হোল্ডের সময় জিজ্ঞাসা করুন।
থার্মোপ্লাস্টিক ভালভের জন্য প্রাসঙ্গিক মানগুলির মধ্যে রয়েছে শিল্প ভালভের জন্য ISO 9393, পাইপিং সিস্টেমে প্লাস্টিক ভালভের জন্য DIN 3441 এবং প্লাস্টিকের পাইপ এবং চাপ পরীক্ষার জন্য ASTM D1599 এবং D3139। এই মানগুলি উল্লেখ করে এমন একটি প্রস্তুতকারক আপনাকে নির্দিষ্ট ধারাটি দেখাতে সক্ষম হওয়া উচিত যার বিরুদ্ধে তারা পরীক্ষা করে, শুধুমাত্র একটি শংসাপত্রের স্ট্যান্ডার্ড নম্বর নয়।
ট্রেসেবিলিটি লুপ বন্ধ করে। শরীরের উপর স্ট্যাম্প করা একটি গহ্বর নম্বর আপনাকে বলে যে কোন ছাঁচটি এটি তৈরি করেছে। শক্ত কাগজের একটি ব্যাচ কোড আপনাকে বলে যে কোন রজন লট ব্যবহার করা হয়েছিল। তথ্যের এই দুটি টুকরা ছাড়া, একটি ক্ষেত্রের ব্যর্থতা তদন্ত করা যাবে না, এবং এটি ডিফল্টরূপে "ইনস্টলেশন ত্রুটি" হিসাবে দায়ী করা হবে। এটি একটি প্রকৃত বাণিজ্যিক ঝুঁকি, শুধু একটি প্রযুক্তিগত ঝুঁকি নয়।
সরবরাহকারী এবং কারখানার পরীক্ষা যা সোর্সিং ঝুঁকি হ্রাস করে
একটি সরবরাহকারীর শংসাপত্র ফোল্ডার একটি সূচনা বিন্দু, উৎপাদন লাইন দেখার জন্য একটি বিকল্প নয়। ISO 9001, ISO 14001 এবং ISO 45001 এর মতো গুণমান ব্যবস্থাপনা সিস্টেম সার্টিফিকেট নিশ্চিত করে যে একটি সিস্টেম বিদ্যমান। তারা নিশ্চিত করে না যে সিস্টেমটি আপনি যে ভালভটি কিনছেন তাতে প্রয়োগ করা হয়েছে।
ফ্যাক্টরি ভিজিট বা রিমোট অডিটের সময় কী দেখতে হবে:
কতগুলি ইনজেকশন ছাঁচনির্মাণ মেশিন ভালভ লাইন পরিবেশন করে এবং ছাঁচগুলি প্রস্তুতকারকের বা তৃতীয় পক্ষের মালিকানাধীন কিনা।
ইনকামিং রজন পরিদর্শন এবং রেকর্ড করা হয় কিনা, প্রতি ব্যাচের একটি ধরে রাখা নমুনা সহ।
একটি ক্রমাঙ্কন রেকর্ড সহ একটি অভ্যন্তরীণ চাপ পরীক্ষার বেঞ্চ আছে কিনা, বা সরবরাহকারী মৌখিক আশ্বাসের উপর ঝুঁকেছে কিনা।
বল এবং স্টেম উপাদানগুলি ঘরে উত্পাদিত হয় বা একটি উপ-কন্ট্রাক্টরের কাছ থেকে কেনা হয় এবং কীভাবে সেই উপ-কন্ট্রাক্টর যোগ্য।
সমাপ্ত ভালভ একটি নিয়ন্ত্রিত পরিবেশে সংরক্ষণ করা হয় কিনা, কারণ UV এক্সপোজার সময়ের সাথে সাথে PVC ক্ষয় করে।
প্রস্তুতকারকের কাছে একটি জাতীয় চাপের পাইপিং উপাদান উত্পাদন লাইসেন্স রয়েছে কিনা, যা চাপ সিস্টেমে ব্যবহৃত পণ্যগুলির জন্য কিছু বাজারে একটি নিয়ন্ত্রক প্রয়োজনীয়তা।
যেখানে একটি কারখানায় এই নিয়ন্ত্রণগুলি নেই, সোর্সিং ঝুঁকি সম্পূর্ণরূপে ক্রেতার কাছে চলে যায়৷ ইউনিটের দামে সেই ঝুঁকি সবসময় দেখা যায় না। এটি সাধারণত একটি লাইন স্টপেজ, বন্দরে একটি ব্যাচ প্রত্যাখ্যান, বা ইনস্টলেশনের আঠারো মাস পরে একটি ওয়ারেন্টি দাবি হিসাবে প্রদর্শিত হয় - খরচ যা ক্রয় আদেশে খুব কমই প্রতিফলিত হয়।
ক্রয় করা ভুল যা ভালভের চেয়ে বেশি খরচ করে
প্রথম ভুল চেহারা উপর কেনা হয়. একটি ভালভ যা একটি রেফারেন্স নমুনার সাথে মাত্রিকভাবে অভিন্ন তা এখনও রজন, আসন যৌগ এবং প্রাচীরের বেধে পৃথক হতে পারে। চেহারা-ভিত্তিক অনুমোদন হল কীভাবে একটি কম খরচের ভালভ একটি স্পেসিফিকেশনে প্রবেশ করে।
দ্বিতীয় ভুলটি ধরে রাখা নমুনাটি এড়িয়ে যাওয়া। ব্যাচ কোড সহ একটি অনুমোদিত সোনার নমুনা রাখুন এবং প্রতিটি ডেলিভারির সাথে তুলনা করুন। এটি একটি দশ-মিনিটের প্রক্রিয়া যা একটি পণ্য পরিবর্তিত হয়েছে কিনা সে সম্পর্কে বেশিরভাগ যুক্তিকে দূর করে।
তৃতীয় ভুলটি হল সবচেয়ে সস্তা উদ্ধৃতিটিকে বেসলাইন হিসাবে বিবেচনা করা এবং অন্য সবকিছুর সাথে আলোচনা করা। এটি সৎ সরবরাহকারীদের তাদের ভালভের কাজ করে এমন বৈশিষ্ট্যগুলিকে সরাতে বাধ্য করে: সিট গ্রেড, স্টেম সিল ডিজাইন এবং সম্পূর্ণ চাপ পরীক্ষা। ফলস্বরূপ পণ্য প্রায়ই একই দেখায় এবং সম্পূর্ণ ভিন্নভাবে আচরণ করে।
চতুর্থ ভুল হল পণ্য পুনরায় যোগ্যতা না করেই সরবরাহকারীদের পরিবর্তন করা। একই অংশ নম্বর সহ একটি নতুন উত্স একটি নতুন পণ্য। একই নমুনা অনুমোদন প্রক্রিয়া চালান, একটি চাপ পরীক্ষা এবং একটি রাসায়নিক সামঞ্জস্য পরীক্ষা সহ আবেদনটি আক্রমণাত্মক কিনা।
পঞ্চম ভুল হল একটি প্রস্তুতকারক এবং একটি ট্রেডিং কোম্পানির মধ্যে পার্থক্য উপেক্ষা করা। একজন প্রস্তুতকারক আসন উপাদান এবং স্টেম সিলিং সম্পর্কে একটি প্রযুক্তিগত প্রশ্নের উত্তর দিতে পারেন। একটি ট্রেডিং কোম্পানি সাধারণত প্রশ্নটি ফরোয়ার্ড করে এবং একটি আনুমানিক উত্তর প্রদান করে। যেখানে আবেদনটি গুরুত্বপূর্ণ, সেই পার্থক্যটি নির্ধারণ করে আপনি একটি সমাধান বা চালান পাবেন কিনা।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
সমস্ত পিভিসি বল ভালভ কি একই মানের?
না। উৎসের মধ্যে গুণমান যথেষ্ট পরিবর্তিত হয়, এমনকি অংশ সংখ্যা এবং মাত্রা মিলে গেলেও। প্রধান ভেরিয়েবলগুলি হল রজন গ্রেড, প্রাচীরের বেধ, বলের গোলাকারতা এবং ফিনিস, আসন উপাদান, স্টেম সিলিং ডিজাইন এবং ভালভটি পৃথকভাবে চাপ পরীক্ষা করা হয়েছে কিনা। দুটি ভালভ একটি বেঞ্চে অভিন্ন দেখতে পারে এবং দুই বছর চাকরি করার পরে সম্পূর্ণ ভিন্নভাবে আচরণ করতে পারে।
কেন কুমারী পিভিসি একটি বল ভালভের মধ্যে গুরুত্বপূর্ণ?
ভার্জিন যৌগ একটি পরিচিত আণবিক ওজন, একটি নিয়ন্ত্রিত সংযোজন প্যাকেজ, এবং পূর্ববর্তী প্রক্রিয়াকরণ থেকে কোন দূষণ নেই। রিগ্রিন্ড অন্তত একটি তাপ চক্রের মধ্য দিয়ে হয়েছে, যা পলিমার চেইনগুলিকে ছোট করে এবং প্রভাব শক্তি হ্রাস করে। আক্রমনাত্মক রাসায়নিক পরিষেবাতে, রিগ্রিন্ড দুর্বল পয়েন্টগুলিও প্রবর্তন করে যেখানে মাধ্যমটি প্রাচীরকে আক্রমণ করে। পার্থক্যটি দৃশ্যমান নয়, তবে এটি চাপ এবং সাইক্লিং অ্যাপ্লিকেশনগুলিতে পরিষেবা জীবনকে ছোট করে।
আমি যে ভালভটি পেয়েছি তা রিগ্রিন্ড থেকে তৈরি হয়েছিল কিনা তা আমি কীভাবে বলতে পারি?
ভিজ্যুয়াল পরিদর্শন খুব কমই একটি নির্দিষ্ট উত্তর দেয়, কারণ ভাল রিগ্রিন্ড মোল্ডিং গ্রহণযোগ্য দেখতে পারে। নির্ভরযোগ্য রুট হল ডকুমেন্টেশন: রজন ব্যাচ সার্টিফিকেট এবং ইনকামিং পরিদর্শন রেকর্ডের জন্য জিজ্ঞাসা করুন। আপনি একটি নিয়ন্ত্রিত উচ্চতা থেকে একটি শক্ত মেঝেতে একটি নমুনা ভালভ বডি ফেলে এবং একটি পরিচিত কুমারী নমুনার সাথে ফলাফলের তুলনা করে প্রভাব আচরণের তুলনা করতে পারেন। পরীক্ষা অশোধিত কিন্তু প্রকাশ যখন পার্থক্য বড় হয়.
PTFE সবসময় সেরা আসন উপাদান?
PTFE রাসায়নিক পরিষেবার জন্য সঠিক ডিফল্ট কারণ এর বিস্তৃত প্রতিরোধ এবং কম ঘর্ষণ, তবে এটিকে সিল করার জন্য একটি ভালভাবে সমাপ্ত বল প্রয়োজন। মাঝারি তাপমাত্রায় পরিষ্কার জল প্রয়োগে, একটি সঠিকভাবে নির্দিষ্ট TPE আসন বছরের পর্যাপ্তভাবে কাজ করতে পারে। সমস্যা হল যে অনেক কম দামের ভালভ গ্রেড নির্দিষ্ট না করেই TPE ব্যবহার করে, যার অর্থ তেল এবং দ্রাবকের সংস্পর্শে সিটটি অপ্রত্যাশিতভাবে ফুলে বা শক্ত হতে পারে।
কেন আমার ভালভ সিটের পরিবর্তে স্টেমে ফুটো করে?
স্টেম ফুটো সাধারণত সিলিং ডিজাইনের সমস্যা বা স্টেমের পাশের লোডের দিকে নির্দেশ করে। একটি সমতল খাঁজে একটি একক ও-রিং স্টেম রানআউট, তাপীয় সাইকেল চালানো এবং বারবার অপারেশনের জন্য ক্ষতিপূরণ দেওয়ার সীমিত ক্ষমতা রাখে। একটি ব্যাকআপ সহ টুইন ও-রিংগুলি, স্টেমের নীচে একটি ভারবহন পৃষ্ঠের সাথে মিলিত, লোড বিতরণ করে এবং যোগাযোগের চাপ বজায় রাখে। ড্রয়িংয়ে তৈরি করা ভালভের চেয়ে দামে নির্মিত ভালভগুলিতে স্টেম ফুটো বেশি দেখা যায়।
একটি উচ্চ চাপ রেটিং সবসময় ভাল মানের মানে?
না। হ্যান্ডেলে মুদ্রিত রেটিংটি 20 ডিগ্রি সেলসিয়াসে নামমাত্র চিত্র। একটি ভালভ একটি উচ্চ নামমাত্র রেটিং বহন করতে পারে এবং দেওয়ালের পুরুত্ব পাতলা হলে, আসনটি নরম হলে বা স্টেম সীলটি ন্যূনতম হলে তা খারাপভাবে কাজ করতে পারে। রেটিংটি ডিরেটিং কার্ভ, পরীক্ষার রেকর্ড এবং উপাদান স্পেসিফিকেশন সহ একসাথে পড়া উচিত।
কেন আমার ভালভের চাপের রেটিং লাইনটি আসলে যা দেখে তার সাথে মেলে না?
তাপমাত্রা বৃদ্ধির সাথে সাথে থার্মোপ্লাস্টিক চাপের রেটিং কমে যায়। 20 ডিগ্রি সেলসিয়াসে 16 বারে রেট করা একটি ভালভ শুধুমাত্র 60 ডিগ্রি সেলসিয়াসে 6 বারে ব্যবহারযোগ্য হতে পারে। অনেক স্পেসিফিকেশন ত্রুটি তাপমাত্রা সংশোধন প্রয়োগ না করে সিস্টেম চাপের বিরুদ্ধে ভালভ রেটিং তুলনা থেকে আসে। প্রকৃত মাধ্যম এবং তাপমাত্রার জন্য সর্বদা প্রস্তুতকারকের ডেরেটিং টেবিলটি পরীক্ষা করুন।
আমি কিভাবে দুটি সরবরাহকারীকে মোটামুটিভাবে তুলনা করব?
রজন উৎস, প্রাচীরের পুরুত্ব, বলের গোলাকারতা, আসন উপাদান, স্টেম সিল ডিজাইন, পরীক্ষার পদ্ধতি এবং ট্রেসেবিলিটি কভার করে একই প্রযুক্তিগত প্রশ্নাবলী উভয়ই পাঠান। তারপর প্রতিটি থেকে একটি অনুমোদিত নমুনা অনুরোধ করুন এবং একই চাপ এবং সাইক্লিং পরীক্ষা চালান। দামটি আপনার তুলনা করা শেষ পরিবর্তনশীল হওয়া উচিত, প্রথমটি নয়, কারণ ইউনিট মূল্যের উপর 20 শতাংশ সাশ্রয় অর্থহীন যদি ভালভটি প্রায়ই দ্বিগুণ প্রতিস্থাপন করতে হয়।
ইনস্টলেশনের অনুশীলনগুলি কি পিভিসি বল ভালভ কতক্ষণ স্থায়ী হয় তা প্রভাবিত করে?
হ্যাঁ, যথেষ্ট। সকেটে দ্রাবক ঢালাই খুব বেশি সিমেন্ট বল চেম্বারে আঠালো ধাক্কা দিতে পারে এবং ভালভ লক করতে পারে। একটি থ্রেডেড সংযোগ অতিরিক্ত শক্ত করা থ্রেডের মূলে শরীরে ফাটল ধরে। সাপোর্টিং পাইপ খারাপভাবে সঞ্চালিত হলে সরাসরি ভালভ বডিতে বাঁকানো লোড থাকে। স্টেম সিলের চারপাশে নীচের দিকে ফাঁদ মিডিয়াকে নির্দেশ করে স্টেম সহ একটি ভালভ ইনস্টল করা। এগুলোর কোনোটিই উৎপাদনের ত্রুটি নয়, তবে এগুলোর সবগুলোই সাধারণত গুণমানের সমস্যা হিসেবে রিপোর্ট করা হয়।
অর্ডার দেওয়ার আগে সরবরাহকারীকে জিজ্ঞাসা করা সবচেয়ে দরকারী জিনিস কী?
ভালভটি কী মাধ্যম, ঘনত্ব, তাপমাত্রা এবং চাপ দেখতে পাবে তা তাদের জিজ্ঞাসা করুন এবং তারপর জিজ্ঞাসা করুন তাদের কোন পণ্যগুলি তারা সুপারিশ করে এবং কেন। একজন সরবরাহকারী যে উদ্ধৃতি দেওয়ার আগে এই প্রশ্নগুলি জিজ্ঞাসা করে আবেদনটি বুঝতে পারে। একজন সরবরাহকারী যিনি অবিলম্বে উদ্ধৃত করেন তিনি একটি অংশ নম্বর বিক্রি করছেন এবং অমিলের ঝুঁকি আপনার সাথে থাকবে।